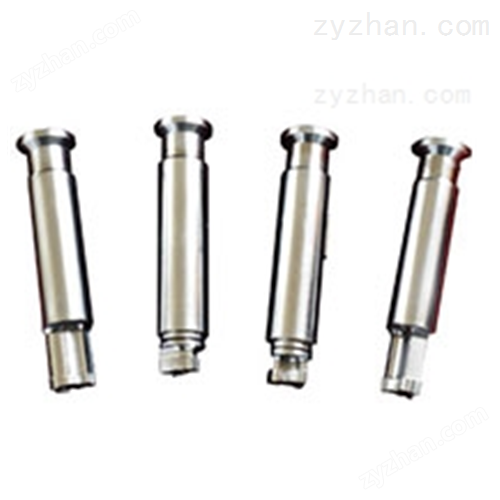
在制藥、保健品與食品壓片生產(chǎn)過程中,片劑崩裂、掉邊是十分常見的質(zhì)量問題。不少生產(chǎn)人員習(xí)慣優(yōu)先從物料配方、壓力參數(shù)上找原因,卻往往忽略了低速壓片機模具這個核心部件帶來的影響。實際上,沖模作為直接接觸物料、承受全部壓制力的精密部件,哪怕是細(xì)微的磨損、安裝偏差或維護不當(dāng),都可能直接導(dǎo)致片劑外觀缺陷,甚至引發(fā)整批產(chǎn)品不合格。想要解決這類問題,必須建立一套從模具狀態(tài)到安裝、維護的全維度排查邏輯。
很多時候,片劑出現(xiàn)邊緣缺損、徑向裂紋,并非物料彈性復(fù)原率高導(dǎo)致,而是模具本身的狀態(tài)已經(jīng)偏離了正常精度要求。
沖頭表面的磨損與崩口是常見的誘因。低速壓片機長期運行后,沖頭的工作面、邊緣圓角會在持續(xù)的高壓摩擦下出現(xiàn)磨損,原本光滑的圓弧邊緣變得鋒利粗糙,壓制成型后片劑脫模時,粗糙的表面會直接拉扯片劑邊緣,直接造成掉邊缺損。如果沖頭頭部出現(xiàn)細(xì)微崩口,壓制出的片劑對應(yīng)位置還會形成應(yīng)力集中點,出片后很快就會從這個位置開裂崩解。
模圈的內(nèi)壁磨損與形變同樣會引發(fā)問題。模圈在長期反復(fù)的物料填充、高壓擠壓過程中,內(nèi)壁會被顆粒物料慢慢磨出細(xì)微的縱向劃痕,這些劃痕會增大片劑與模圈內(nèi)壁的摩擦力,下沖頂出片劑時,不均勻的阻力會直接把片劑邊緣擠裂。如果模圈使用時間過長出現(xiàn)輕微的喇叭口形變,片劑在底部受壓位置直徑偏大,頂部位置直徑偏小,脫模過程中就會受到不均勻的徑向擠壓,出片后立刻出現(xiàn)周向裂紋。
除此之外,沖模的同軸度偏差也會被很多人忽略。當(dāng)上沖與模圈的中心軸線出現(xiàn)偏移,壓制時壓力無法均勻分布在片劑整個端面,局部位置壓力過載,其他位置壓力不足,片劑內(nèi)部會形成不均勻的內(nèi)應(yīng)力,出片后彈性復(fù)原時就會從應(yīng)力集中的位置崩裂開。
模具安裝與調(diào)試不當(dāng)引發(fā)的隱性問題
很多新更換的低速壓片機模具也會出現(xiàn)片劑崩裂掉邊,問題往往出在安裝調(diào)試環(huán)節(jié)的細(xì)節(jié)疏漏上。
安裝時沖頭與模圈的同軸度沒有校準(zhǔn)到位,上沖下壓過程中會輕微蹭到模圈內(nèi)壁,不僅會劃傷模圈內(nèi)壁,還會讓片劑局部受力不均,直接引發(fā)邊緣崩裂。不少操作人員安裝中模時沒有確認(rèn)頂面與轉(zhuǎn)臺表面齊平,中模高出轉(zhuǎn)臺的位置會讓片劑側(cè)面被額外擠壓,低于轉(zhuǎn)臺又會讓片劑邊緣出現(xiàn)毛邊,后續(xù)運輸過程中很容易掉邊缺損。
安裝過程中沒有清理干凈模具槽內(nèi)的殘留藥粉,會導(dǎo)致模具放置后底面傾斜,壓制過程中沖頭受力偏斜,間接造成片劑壓力分布不均。還有不少人在緊固沖頭固定螺母時用力不均,運行一段時間后沖頭出現(xiàn)輕微松動,下壓深度出現(xiàn)波動,部分片劑受壓不足出現(xiàn)松片掉邊,部分片劑壓力過載出現(xiàn)徑向裂片。
模具安裝必須遵循規(guī)范流程:安裝前清理模具槽的所有殘留雜物,松開中模固定螺栓后放入模圈,確認(rèn)中模頂面與轉(zhuǎn)面齊平后再鎖緊螺栓;手動盤車確認(rèn)上沖、下沖在模圈內(nèi)運動全程無卡頓、無刮蹭,再進(jìn)行試生產(chǎn),從根源上避免安裝偏差帶來的質(zhì)量問題。
模具維護不到位加速缺陷產(chǎn)生
不規(guī)范的日常維護,會大幅加速模具損耗,讓片劑崩裂掉邊的問題反復(fù)出現(xiàn)。
每班生產(chǎn)結(jié)束后沒有及時清潔模具,物料殘渣卡在沖頭與模圈的配合縫隙里,干結(jié)后會劃傷沖頭表面和模圈內(nèi)壁,后續(xù)壓片時就會持續(xù)產(chǎn)生掉邊、麻點問題。不少清潔人員為了省事使用金屬刷、硬刮刀清理殘留,直接在沖頭工作面劃出劃痕,后續(xù)壓片時物料會卡在劃痕里,脫模時直接拉扯片劑邊緣造成缺損。清潔完成后沒有干燥就直接存放,金屬表面很容易生成細(xì)微銹斑,帶有銹斑的沖頭壓出的片劑,不僅表面有凹坑,邊緣位置也會因銹斑的拉扯出現(xiàn)不規(guī)則缺損。
模具存放環(huán)節(jié)的疏漏同樣會引發(fā)問題:新舊沖模混放、隨意堆疊擠壓,會讓精密的沖頭頭部被磕碰出凹痕,再次上機使用時,壓出的片劑就會對應(yīng)出現(xiàn)崩裂掉邊。很多企業(yè)沒有建立模具使用臺賬,沖模超期服役,表面光潔度、配合精度已經(jīng)嚴(yán)重下降還在繼續(xù)使用,片劑缺陷率會持續(xù)居高不下。
想要解決片劑崩裂掉邊問題,不能只從物料和參數(shù)上調(diào)整,必須把低速壓片機模具的全生命周期管理納入生產(chǎn)規(guī)范。做好日常檢查、規(guī)范安裝調(diào)試、落實精細(xì)化維護,既能大幅降低沖模的損耗速度,延長模具使用壽命,也能從根源上減少片劑外觀缺陷,穩(wěn)定產(chǎn)品質(zhì)量,為連續(xù)化生產(chǎn)降本增效。